en
 vi
 es
 th
 pt
 ms
 ko
 ru
 fr
 de
 ar
 hi
 id


Oct 16,2026
O que são fitas de emenda e por que elas são importantes
Na produção de lentes de resina, a lente é formada entre os componentes do molde enquanto a resina passa por um processo de cura controlado. Antes que a lente acabada possa ser separada do molde, esses componentes precisam permanecer na posição pretendida. A fita utilizada nesta etapa é temporária, mas seu comportamento ainda pode afetar a consistência do processo.
Isso torna a fita de molde para produção de lentes de resina diferente de uma fita de fixação de uso geral. É aplicado a um processo no qual os materiais ao seu redor podem mudar com o tempo. A resina é introduzida, a montagem do molde é realizada, o ciclo de cura ocorre e os componentes eventualmente precisam ser separados. A fita deve permanecer útil durante a parte desta sequência em que é necessária e depois deixar de ser útil sem criar outro problema.
A função prática é mais fácil de entender através da própria montagem do molde. Se dois componentes do molde se deslocarem após o posicionamento, a mudança pode ser pequena o suficiente para passar despercebida durante o manuseio, mas grande o suficiente para afetar a lente resultante. A fita fornece uma fixação mecânica temporária enquanto a montagem se move durante o processo de produção. Também pode ajudar a manter o contato entre componentes onde é necessária uma interface estável.
O importante é que a fita não é responsável pela formação da superfície óptica. Sua função é suportar as condições sob as quais a superfície óptica é formada de forma consistente .
Os requisitos para a fita de fabricação de lentes de resina tornam-se mais exigentes quando o ciclo de produção começa.
Durante a montagem inicial, os operadores se preocupam principalmente em saber se a fita pode ser aplicada com precisão e se o molde permanece onde foi colocado. Uma vez iniciado o processamento e a cura da resina, a fita é exposta às condições reais do processo de fabricação. O tempo de contato torna-se mais longo, a temperatura pode mudar e o sistema de resina circundante pode ser diferente dos materiais usados em um teste adesivo padrão.
É por isso que uma fita pode parecer perfeitamente satisfatória durante a montagem e ainda assim produzir um resultado inesperado mais tarde no ciclo.
Considere uma sequência de produção simples:
1. Os componentes do molde são posicionados e fixados temporariamente.
2. A resina é introduzida e o conjunto é preparado para a cura.
3. O conjunto permanece unido durante o período de cura especificado.
4. A fita é removida ou o molde é separado para a próxima operação.
Em cada ponto, a fita faz algo ligeiramente diferente. No início do processo, a estabilidade dimensional e o manuseio são importantes. Durante a cura, o adesivo e o suporte devem permanecer estáveis sob as condições do processo. Na remoção, o vínculo precisa ser liberado de maneira controlada.
Por esta razão, a fita para moldagem de lentes de resina deve ser avaliada como parte do ciclo completo de produção e não como um material isolado colocado em um painel de teste.
As lentes de resina são frequentemente discutidas pelo índice de refração, mas o índice de refração por si só não descreve o ambiente em que a fita irá operar.
Uma lente 1,49, 1,56 ou 1,60 pode envolver diferentes formulações de resina, sistemas de monômeros, cronogramas de cura ou condições de produção. Duas lentes com índices de refração diferentes podem, portanto, criar requisitos diferentes para a fita, enquanto dois produtos com índices de refração semelhantes ainda podem usar condições de processamento diferentes.
Para uma fita de molde de lente para produção de lentes de resina, essa distinção é importante porque o adesivo não interage com uma “classe de lente” abstrata. Ele interage com o ambiente de fabricação real.
Antes de qualificar uma fita, as equipes de produção devem estabelecer as variáveis que permanecerão fixas durante os testes:
· Sistema de resina ou monômero
· Material do molde e condição da superfície
· Método e ciclo de cura
· Método de aplicação de fita
· Tempo de contato necessário
· Procedimento de remoção
O objetivo não é criar especificações laboratoriais complicadas. É para evitar que uma seleção de fita aparentemente bem-sucedida seja baseada em condições de teste erradas.
Uma fita que funciona com um sistema de resina deve, portanto, ser tratada como validada para esse processo , em vez de ser automaticamente considerada adequada para todas as linhas de produção de lentes de resina.
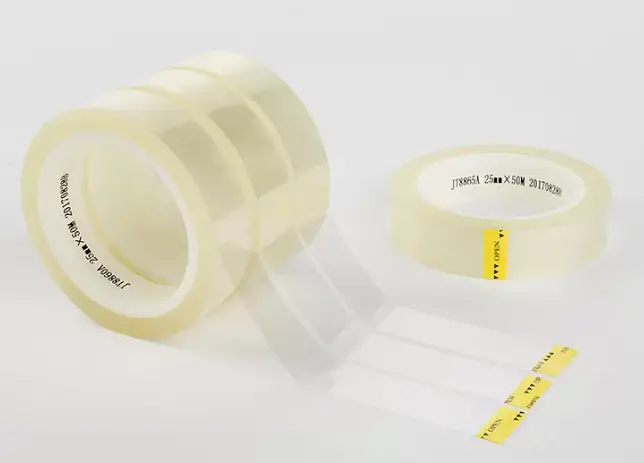
A adesão inicial é útil para peneirar materiais, mas diz pouco sobre o que acontece depois que a fita permanece no ambiente de produção pelo período necessário.
Imagine uma fita sendo aplicada em um molde e testada imediatamente. Ele se mantém firme, o aplicativo parece limpo e o operador não tem dificuldade em trabalhar com ele. Esse resultado apenas responde à primeira pergunta: a fita consegue segurar a montagem no início?
A linha de produção faz diversas perguntas adicionais.
A fita permanecerá no lugar após o início do ciclo de cura? O suporte mantém sua forma? O adesivo fica visivelmente mais difícil de liberar após contato prolongado? O operador pode remover a fita sem danificar ou contaminar a superfície de trabalho?
Estas questões tornam-se particularmente relevantes quando um ciclo de produção é alterado. Uma nova formulação de resina ou um período de cura mais longo pode transformar uma fita de lente de resina anteriormente aceitável em um material que precisa ser requalificado.
Uma comparação útil deve, portanto, incluir a condição da fita antes e depois do processamento.
Ponto de verificação | Questão de produção |
Antes de curar | O molde é mantido com precisão após a aplicação? |
Durante a cura | A fita permanece estável sem levantar ou deslocar? |
Depois de curar | O comportamento adesivo mudou significativamente? |
Durante a remoção | A fita pode ser separada a uma taxa controlada? |
Após a remoção | O molde ou a superfície de contato ainda são aceitáveis para a próxima operação? |
Este tipo de teste fornece informações mais úteis do que comparar apenas os valores de adesão de descolamento, pois reflete a sequência real à qual a fita deve sobreviver.
A superfície de contato também merece atenção. Uma fita pode ter um bom desempenho em uma superfície de teste plana, mas se comportar de maneira diferente quando aplicada ao redor do formato de um molde de lente real.
Quando a fita é enrolada ou posicionada em torno de uma área curva, o suporte deve seguir a superfície sem tensão excessiva. Se não conseguir se ajustar adequadamente, as bordas poderão perder gradualmente o contato. Entretanto, se o material esticar muito facilmente durante a aplicação, o operador poderá não ser capaz de reproduzir a mesma condição de aplicação de uma montagem para outra.
Isto se torna uma questão de controle de processo, em vez de simplesmente uma questão de resistência adesiva.
Por exemplo, um operador pode aplicar dois pedaços da mesma fita em moldes aparentemente idênticos. Uma peça é aplicada com um pouco mais de tensão e a outra com menos. Se a construção da fita for altamente sensível ao estiramento, a condição de contato resultante poderá ser diferente, mesmo que o produto em si não tenha mudado.
É por isso que a construção física da fita de molde de lente óptica é importante, juntamente com seu sistema adesivo. A flexibilidade do suporte, a estabilidade dimensional, a espessura e as características de manuseio contribuem para a consistência com que a fita pode ser aplicada ao molde.
O objetivo não é flexibilidade máxima ou adesão máxima. O objetivo é uma fita que possa ser aplicada repetidamente na configuração pretendida e permanecer lá durante a parte necessária do processo.
Um dos erros mais fáceis na seleção da fita é julgar o desempenho apenas no ponto onde a fita é aplicada.
Na produção, a fita eventualmente precisa ser removida.
Se a remoção exigir força excessiva, os operadores poderão retardar o processo ou alterar a técnica de remoção. Se o adesivo se tornar difícil de libertar após a cura, a fita poderá já não ser adequada para o ciclo de produção pretendido, mesmo que o seu desempenho de fixação inicial tenha sido excelente.
Isto não significa que todas as aplicações exijam uma adesão extremamente baixa. Uma fita que se solta com muita facilidade pode criar seu próprio problema se o conjunto do molde se mover durante o manuseio.
A faixa útil está entre estes dois resultados:
força de retenção suficiente durante o processo necessário, seguida de liberação previsível quando o processo for concluído.
Esse equilíbrio é particularmente importante quando os volumes de produção são elevados. Um pequeno problema de remoção repetido centenas ou milhares de vezes pode se tornar um problema mensurável de mão de obra e rendimento.
Para uma nova fita de fabricação de lentes de resina , o método de qualificação mais confiável geralmente é um teste de produção controlada, em vez de uma longa lista de números de laboratório.
A fita deve ser aplicada utilizando o mesmo método utilizado na linha de produção. O molde deve ter a mesma condição superficial e a resina deve passar pelo mesmo ciclo de cura. Se a fita for normalmente removida após um certo período de permanência, esse período também deverá ser reproduzido.
O teste deve registrar não apenas se a montagem da lente sobrevive ao processo, mas também se a fita cria variação entre operadores ou lotes.
Uma avaliação prática pode concentrar-se em quatro questões:
· O molde permaneceu corretamente posicionado durante todo o processo requerido?
· A fita manteve contato consistente sob condições reais de cura?
· Os operadores poderiam removê-lo sem esforço anormal ou interrupção do processo?
· O resultado foi repetível em múltiplas montagens?
Essa abordagem é especialmente útil ao mudar de uma fita para outra. Em vez de perguntar qual produto tem as especificações mais altas no papel, a equipe de produção pode comparar como cada fita se comporta sob condições idênticas.
Também facilita a solução de problemas. Se uma fita falhar somente após o ciclo de cura, a investigação poderá se concentrar na exposição do processo. Se falhar durante a aplicação, o problema pode estar relacionado à condição da superfície, à pressão de aplicação, ao comportamento do suporte ou à geometria do molde.
O valor da fita moldada para produção de lentes de resina vem de sua capacidade de unir vários estágios de fabricação sem se tornar uma parte permanente da montagem.
Ele suporta o molde durante o período em que o posicionamento é importante, permanece funcional enquanto a resina é processada e, então, precisa sair do processo limpo o suficiente para que a próxima operação continue. A fita certa é, portanto, definida pela janela de produção na qual deve funcionar, e não por um único número de execução.
Para fabricantes que trabalham com diferentes aplicações de lentes de resina, as fitas de molde para lentes ópticas podem ser avaliadas de acordo com a configuração real do molde e o ciclo de produção. Graus específicos de lentes podem exigir validação separada, especialmente quando a formulação da resina ou as condições de cura forem diferentes.
Uma maneira útil de abordar a seleção é começar com o processo e não com a fita:
Qual resina está sendo processada? Como o molde é montado? Quanto tempo a fita permanece no lugar? Que condições ele enfrenta antes da remoção?
Uma vez definidas essas questões, o desempenho da fita pode ser avaliado em relação aos requisitos que realmente importam na linha de produção. É isso que torna útil uma fita para lentes para aplicações em lentes de resina: não apenas porque ela pode aderir ao molde, mas porque seu comportamento permanece previsível durante todo o estágio em que o processo de fabricação depende dela.